砂研机及抛光机供应商
先进/安全/稳定
服务咨询热线
0750-3673578
157-2888-8859
砂研机及抛光机供应商
先进/安全/稳定
服务咨询热线
0750-3673578
157-2888-8859
地 址:江门市蓬江区杜阮镇木朗磨石工业区3号之6厂房
联系人:冯 生
手 机:15728888859
电 话:0750-3673578
传 真:0750-3673578
邮 箱:541214174@qq.com
Q Q:541214174
网 址:www.jm-tdl.com
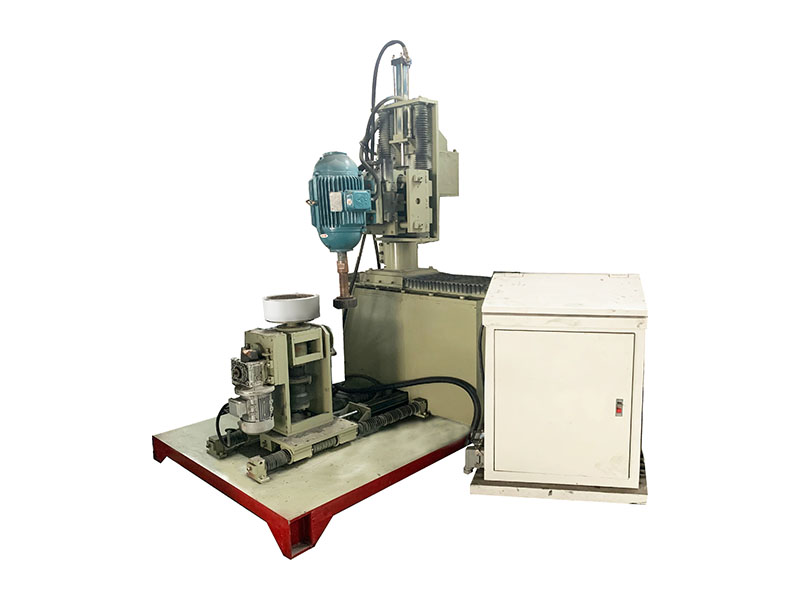
单头内抛光机的核心使用逻辑是通过适配的内孔抛光磨头,在可控转速与进给量下,对工件内孔表面逐步完成粗抛、精抛,最终实现镜面级光洁度加工,全程按标准化流程操作,可稳定将内孔粗糙度降至Ra0.2μm以下。
开机前准备工作
将设备放置在平稳的工作台上,检查电源电压与设备铭牌参数匹配,机壳可靠接地,清理工作台周边所有妨碍作业的杂物。
根据工件内孔直径、材质和目标光洁度,选配合适的抛光磨头:粗抛用80-320目金刚石磨头,精抛用W5-W20粒度的抛光膏搭配羊毛磨头。
牢固装夹工件,保证待抛光内孔与抛光主轴完全同轴,同轴度误差控制在0.02mm以内,避免抛光过程中出现偏磨、振纹。
按设备润滑图表加注对应润滑油脂,接通冷却润滑液管路,确认废液排水管通畅,排水口高度低于设备排水位。
开机空转3-5分钟,检查主轴运转是否平稳,有无异响、异常振动,确认磨头旋转方向正确后再正式作业。
标准抛光操作流程
先设置粗抛参数:主轴转速调至800-1200rpm,进给速度控制在5-10mm/s,磨头沿内孔轴向匀速往复走刀,完全去除前道工序留下的刀痕、粗磨损伤层。
粗抛完成后更换精抛磨头,将转速提升至1500-2000rpm,进给速度降至2-5mm/s,在磨头表面均匀涂抹适配的抛光膏,对内孔表面做精细抛磨。
抛光过程中持续补充适量抛光悬浮液,保持抛光工作面的合适湿度:湿度太大易出现硬相浮凸、曳尾痕迹,湿度太小会因摩擦过热导致工件表面烧伤、出现黑斑。
抛光时保持磨头与内孔壁均匀轻压,压力控制在0.05-0.1MPa,同时让工件随工装小幅自转,避免磨头局部过度磨损,保证内孔全周抛光均匀无死角。
达到预设抛光时长后,先关闭主轴电源,待磨头完全停转后再取出工件,用清洁液冲洗内孔,擦干后用粗糙度仪检测加工效果。
不同材质适配技巧
普通碳钢、合金钢工件:粗抛用金刚石磨膏,精抛用氧化铝抛光液,可快速实现高光洁度效果。
铝、铜等软质有色金属:选用氧化硅抛光液,降低抛光压力,避免表面出现划痕、过抛变形。
不锈钢、高硬度合金:全程使用金刚石抛光膏,分3-4个粒度梯度逐级抛磨,避免跳粒度导致深划痕无法去除。
安全与维护要点
严禁在磨头接触工件后再启动主轴,禁止死劲按压磨头强行打磨,防止磨头崩裂飞出伤人。
设备为断续工作制,单次连续运行时长不超过30分钟,避免电机过热损坏,每运行2小时停机冷却10分钟。
作业结束后切断总电源,清理机台和周边抛光废液、残留磨料,做好设备清洁,将所有操作手柄复位到零位。
每累计运行50小时,检查主轴轴承间隙,及时加注润滑脂,定期修整磨头同轴度,避免长期使用后出现振纹、抛光精度下降。
(本网站部分素材来自网络,如果本网站展示信息侵犯媒体或个人的知识产权或其他合法权益,请及时通知我们,我们立即予以删除。)